


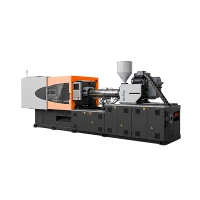


光学フレーム射出成形機
光学フレーム射出成形機
プラスチック眼鏡フレームおよび眼鏡部品用の精密射出成形ソリューション
光学フレームは単なる一般的なプラスチック部品ではありません。フレームは、薄いセクション、湾曲したプロファイル、細かいディテール、および視認性の高い化粧表面を 1 つの成形コンポーネントに組み合わせることができます。充填、クランプ、冷却、または金型の位置合わせに小さなばらつきがあると、バリ、フロー マーク、ウェルド ライン、反り、または組み立て後に目に見える寸法の違いが発生する可能性があります。
ARLEX 光学フレーム射出成形機は、プラスチック製光学フレーム、テンプル、および精密メガネ部品に極めて高い寸法安定性、高い繰り返し精度、完璧な表面仕上げを必要とするメーカー向けに特別に設計されています。


精密メガネ製造の主要な技術的特徴

1. 超正確な射出速度と圧力プロファイル-
欠陥のない薄肉フレーム セクションを実現するには、-高い応答性の噴射ダイナミクスと正確な切り替えポイントが必要です。{2}
多段階噴射制御:最大 10 段階の射出速度と圧力プロファイリングにより、ゲート付近のストレス マークや薄いフレーム エッジでのショート ショットを防止します。
高い再現性:±0.01 mm 以内の射出位置制御精度により、ショットごとの重量が一貫して確保され、フレーム寸法のばらつきが軽減されます。
低応力成形:正確な背圧とスクリュー速度制御により、敏感なポリマー(TR90 や PC など)を可塑化中の熱劣化やせん断劣化から保護します。{0}
2. バリ パーティング ラインをゼロにする高-剛性クランプ システム-
パーティング ラインに沿ったバリは、手作業によるバリ取りと研磨のコストが高くなります。 ARLEX クランプ システムは、型表面全体にクランプ力を均等に分散するために設計されたプラテンの剛性を備えています。
最適化されたプラテンの剛性:高い射出圧力下でのプラテンのたわみを最小限に抑え、パーティング ラインでのマイクロギャップを防ぎます。-
低圧-カビ保護:-超高感度の金型保護機能が、複雑なインサート、スライダー、細いコアピンを閉じる際の損傷から守ります。
バランスの取れたタイ-バーの読み込み:複数キャビティのアイウェア金型全体で均一なクランプ応力を確保します。-
3. 材質-特定のネジとバレルのアセンブリ
メガネのエンジニアリング プラスチックは、熱、せん断、湿気に対して異なる反応を示します。 ARLEX は、特定の光学樹脂向けに設計された特殊なネジ形状を提供します。
ポリカーボネート(PC):特殊な低せん断力、耐摩耗性-のネジ形状により、黄ばみ、黒点、光学歪みを防ぎます。
ポリアミド/ナイロン (PA12、PA66):最適化された圧縮比により、熱劣化のない均一な溶融が保証されます。 (注: 加工前に、樹脂を水分レベル 0.05% 未満まで適切に乾燥させる必要があります)。
TR90 (形状記憶プラスチック):精密な熱管理により、柔軟性と衝撃強度を維持しながら材料の劣化を防ぎます。
PMMA / ABS / エンジニアリングブレンド:均一な色分散を保証するためのカスタムバリアまたは混合スクリュー設計。
4. マルチゾーンの精密バレル温度制御-
表面の美しさには、厳密な溶融温度の一貫性が必要です。{0} ARLEX マシンは、バレルに沿って ±1 度の精度を持つ独立した PID マルチゾーン温度モジュールを備えており、局所的な過熱と樹脂の劣化を防ぎます。
5. 高効率サーボ--油圧ドライブ システム
高品質のサーボ モーターと内部ギア ポンプ (住友/Eckerle) を備えた ARLEX 駆動システムは、オンデマンドでパワーを供給します。
エネルギーの節約:サイクル タイムと冷却パラメータに応じて、従来の固定容量型ポンプ システムと比較してエネルギー消費量を 30% ~ 60% 削減します。-
比例油圧応答:型開き、取り出し、コアの抜き取り時に、スムーズで振動のない動作を保証します。{0}

技術仕様
|
パラメータ |
構成範囲・選択基準 |
|
マシンタイプ |
精密光学フレーム射出成形機 |
|
対象アプリケーション |
眼鏡フレーム、テンプル、サングラスフレーム、精密眼鏡部品 |
|
クランプ力 |
投影面積、材料粘度、キャビティ数に基づいて設定 |
|
ショット量/重量 |
最適な溶融滞留時間を実現するために、バレルの総容量の 30% ~ 70% に適合するサイズに設定されています。 |
|
ネジ径 |
樹脂せん断感度に応じて選択されるモデルごとの A / B / C オプション |
|
温度制御 |
PID マルチゾーン制御 (±1 度精度) |
|
注入プロファイル |
マルチ-ステージクローズド-ループ/高応答システム- |
|
プラテンの寸法 |
マルチキャビティ光学フレーム金型およびホット ランナー マニホールド向けに設計- |
|
排出システム |
速度と力のプロファイリングによるマルチポイントの油圧/機械的排出 |
|
駆動方式 |
高度なサーボ-油圧システム (住友 / エッケル / レックスロス コンポーネント) |
|
制御システム |
多言語 HMI を備えた Professional Techmation / Gefran 産業用コントローラ- |
メガネの欠陥 vs. ARLEX 機械のソリューション
|
成形欠陥 |
一般的な根本原因 |
ARLEX マシン&プロセス ソリューション |
|
パーティングラインのフラッシュ |
クランプ力不足、プラテンたわみ |
高-剛性プラテン設計とバランスの取れたタイバー歪み制御- |
|
ウェルドライン・フローマーク |
低い射出速度、不均一なフロー フロント |
多段階{0}}高速-射出プロファイリングと正確な温度制御 |
|
ショートショット (未記入のセクション) |
充填圧力が不十分、コールドメルト |
高圧射出制御とマルチゾーンの正確なバレル加熱- |
|
ヒケと反り |
保圧が不十分、冷却が不均一 |
閉ループ保持圧力制御と動的タイミング精度 |
|
黒点・劣化 |
せん断過熱、バレル内のデッドスポット |
材質-専用の低せん断スクリュー プロファイルと研磨されたバレル内壁- |
|
色の不一致 |
ネジの色分散が不十分 |
マスターバッチブレンド用に設計されたカスタムミキシングスクリュープロファイル |

光学フレームは標準的な工業用プラスチック部品ではありません。単一のフレームには、極薄セクション、複雑な曲面プロファイル、微細なヒンジ形状、視認性の高い化粧表面が組み込まれています。-溶融温度、キャビティ充填、または型締力のわずかなプロセス変動は、バリ、フロー ライン、溶接痕、組み立て後の反りなどの目に見える欠陥に直接つながります。-
公称型締めトン数のみに基づいて射出成形機を選択すると、多くの場合、スクラップ率が高くなります。 ARLEX は、エンジニアリング-第一のアプリケーション-主導のアプローチを採用しています。つまり、機械の運動学、スクリュー設計、射出ダイナミクス、型締力をお客様の特定の樹脂、金型形状、生産量目標に直接適合させます。
【フレームプロフィールと樹脂グレード】
│
▼
[ 金型形状とキャビティのレイアウト ]
│
▼
【精密ネジ・バレルの選定】
│
▼
[ 構成された ARLEX マシン ]
プレミアム層のコンポーネントの調達
ARLEX は、24 時間 365 日中断のない継続的な産業稼働を保証するために、世界的な業界リーダーからの検証済みコンポーネントを統合しています。
制御システム:Techmation / Gefran (精密なプロセス制御と直感的なパラメータ管理)
油圧バルブ:Bosch Rexroth / Yuken (迅速な応答、高い再現性)
ポンプシステム:住友/エッケル(低騒音、高効率、安定した圧力出力)
電気システム:Schneider Electric(産業用グレードの保護と信頼性)-
リニアベアリングとガイドレール:NSK / THK (スムーズな動き、最小の摩擦)
油圧シール:ホールライト / NOK (高圧{0}}耐摩耗性、漏れゼロ)
機械の選択と見積りのチェックリスト
正確なマシンの推奨事項とカスタム見積もりを受け取るには、当社のアプリケーション エンジニア向けに次のパラメータを準備してください。
部品情報
- フレーム/コンポーネントの2Dまたは3D図面(STEP/IGES形式)
- 個々の部品の重量と肉厚のばらつき
- 樹脂の種類と正確なブランド/グレード (例: EMS TR90、Covestro PC)
- 表面の化粧仕上げの要件 (例: 透明な光学、高光沢、塗装)
金型情報
- 金型寸法 (幅 * 長さ * 高さ) と金型総重量
- キャビティの数 (例: 1+1、2、4)
- ランナーシステム詳細(コールドランナー/ホットランナーバルブゲート)
- タイバーのクリアランス要件-
出力と自動化の要件
- 月次または年間目標生産量
- 推奨される取り出し方法(手動 / 3 軸サーボ ロボット)-
- 現地工場の電源仕様(例:380V / 50Hz / 3相)

よくある質問