


PAナイロン射出成形機
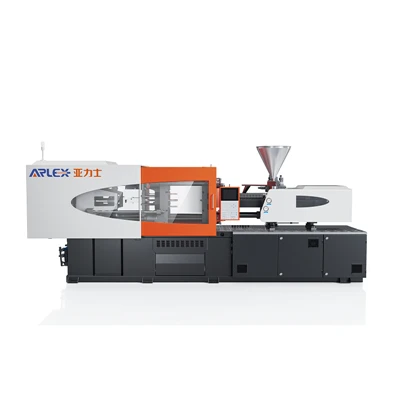
寧波 Yalishi (Arlex) Plastic Machinery Co., Ltd. は、中国の PA ナイロン射出成形機の大手メーカーおよびサプライヤーの 1 つです。ここの工場から中国製の高度なPAナイロン射出成形機を卸売りしてください。
PA ナイロン射出成形機は、PA6、PA66、PA12 などの非強化およびガラス{0}}繊維-強化ポリアミド樹脂を加工するために設計されています。この装置は、よだれ防止ノズル システム、-高トルク可塑化ユニット、バイメタル耐摩耗性ネジ オプション-を備えており、エンジニアリング用途向けに溶融温度と射出圧力プロファイルを調整します。
PAナイロン射出成形の概要
PAナイロンとは何ですか?
ポリアミド(PA)は、機械的強度、低い摩擦係数、耐熱性、構造的靭性が評価されている半結晶性エンジニアリング熱可塑性プラスチックです。{0}標準的な工業用グレードには、未充填の PA6 および PA66 のほか、構造荷重下での剛性と熱たわみ温度を高めるためにガラス繊維または鉱物フィラーで改質された強化配合物が含まれます。
PA ナイロンに制御された射出成形が必要な理由
ポリアミドは、融解閾値に達すると、固体状態から低粘度の流体に急速に変化します。{0}}この急激な溶融遷移には、局所的な熱劣化、パーティング ラインのバリ、ノズル界面での溶融漏れを防ぐために、バレル全体にわたる熱分布の調整、射出速度の制御、安定した背圧が必要です。-
代表的な処理特性
- 狭い熱処理ウィンドウ: 一定の溶融粘度を維持するには、バレル全体にわたるマルチゾーン加熱制御が必要です。-
- 溶融状態での低粘度: 可塑化中やキャリッジの後退中に樹脂が垂れるのを防ぐために、バネ{0}}式または油圧式シャットオフ ノズル-が必要です。
- 吸湿性: 大気中の湿気を素早く吸収します。加水分解ポリマーの劣化、スプレイライン、機械的弱化を防ぐために、加工樹脂の水分レベルを 0.10% 以下に維持する必要があります。
- 高い結晶化収縮: 相変化中の体積収縮を管理するには、多段階の保持圧力プロファイルと正確な金型温度制御が必要です。{0}
材料-特有の処理の課題
メルトフロー
溶融ポリアミドは粘度が低いため、金型への充填は迅速に行えますが、パーティング ラインやエジェクター ピンに沿ってバリが発生するリスクが高くなります。多段階の圧力プロファイリングを行わずに高速射出を制御せずに行うと、金型の通気の詰まりやマイクロ フラッシュが発生する可能性があります。-
温度感度
ポリアミドは、高温や滞留時間の延長に敏感です。バレル内部が過熱するとポリマー鎖が破壊され、変色、衝撃靭性の低下、ガスの発生が発生します。
圧力制御
射出速度制御から保持圧力への移行 (V/P 切り替え) は、正確な位置しきい値と一致する必要があります。保持圧力が不足すると内部ボイドやヒケが発生し、保持圧力が過剰になると残留応力や金型の固着が発生します。
収縮と寸法安定性
-成形後の結晶化により、未充填グレードでは 1.0% ~ 2.5% の範囲の体積収縮が発生します。 -金型壁の冷却が不均一であると収縮差が生じ、部品の反りや寸法の偏差が発生します。
耐湿性
含水量の高いポリアミドを加工すると、高温で加水分解が発生します。加水分解により分子鎖が破壊され、引張強度の低下、表面のシルバーストリーク、内部構造の空隙が生じます。
PAナイロンの機械構成
射出ユニット
正確な射出ストローク監視のための線形位置トランスデューサーと統合されています。射出アセンブリには、可塑化中の溶融液の垂れ下がりを物理的にシールするバネ式または油圧式シャットオフ ノズルが組み込まれています。-
スクリュー&バレル
- スクリュープロファイル: 20:1 ~ 22:1 の L/D 比と 3:1 の圧縮比を特徴とする専用の PA スクリュー設計により、過剰なせん断加熱を発生させずに均一な溶融を保証します。
- 摩耗保護: バイメタル バレル スリーブとタングステン カーバイド スクリュー フライト コーティング オプションは、ガラス繊維含有量が最大 50% のコンパウンドを処理するために設計されています。
- 逆止弁アセンブリ: 最適化されたシール角度を備えた高応答性のノンリターンチェックリング。-高圧射出段階での逆流を制限します。-
温度制御
マルチゾーンのセラミック ヒーター バンドは、ソリッド ステート リレー (SSR) を使用した閉ループ PID コントローラによって管理されます。{{0}{1}このシステムは、ノズル ヒーター専用の温度制御により、熱オーバーシュートを防ぐために個々のゾーン設定を ±1 度以内に維持します。
油圧・サーボシステム
可変容量ポンプを備えた電気油圧サーボ システム。-このユニットは、射出速度プロファイル、システム応答タイミング、動的保持圧力の閉ループ制御を実現します。-
クランピングユニット
構造的剛性と均一なプラテン力分散を実現するために設計された 5 点ツイン-トグル クランプ メカニズム。{0}高い型締力によりプラテンのたわみが制限され、低粘度樹脂の射出時のパーティングラインのバリが防止されます。-
PAナイロン成形を機械で改善する方法
射出安定性
閉ループ射出制御は 1 ミリ秒間隔でスクリューの位置を監視し、V/P 切り替えの正確な再現性を提供して、ショットの体積変動を低減します。
圧力制御
多段階の保持圧力プログラミングにより、ポリマー結晶化段階中の金型キャビティ内の充填密度が調整され、ヒケの形成が軽減されます。
温度安定性
ゾーン化されたバレルの熱管理により、フィードスロートから計量ゾーンまでの熱分布が調整され、射出前の安定した溶融粘度が維持されます。
可塑化の一貫性
高トルク ドライブにより、回収中に一定のスクリュー回転速度が提供され、均一な溶融均一性が実現され、ガラス繊維にかかるせん断応力が最小限に抑えられます。{0}
再現性
連続的な位置フィードバックとサーボ応答により、連続的な生産サイクル中に複数のキャビティの金型にわたるショット重量の安定性が維持されます。{0}
サイクル効率
制御された油圧動作と高い可塑化能力により、ドライサイクル時間が短縮され、時間当たりの生産スループットが最大化されます。
推奨処理・制御パラメータ
|
処理パラメータ |
非強化PA6 / PA66 |
ガラス-入り PA (30% - 50% GF) |
ユニット |
|
溶融温度 |
250 – 290 |
280 – 315 |
程度 |
|
リアバレル温度 |
230 – 250 |
260 – 280 |
程度 |
|
中間バレル温度 |
250 – 270 |
270 – 295 |
程度 |
|
フロントバレル温度 |
260 – 285 |
285 – 310 |
程度 |
|
ノズル温度 |
255 – 280 |
280 – 305 |
程度 |
|
金型温度 |
60 – 90 |
80 – 110 |
程度 |
|
射出圧力 |
70 – 120 |
90 – 150 |
MPa |
|
保圧 |
50 – 90 |
60 – 110 |
MPa |
|
背圧 |
0.3 – 0.8 |
0.5 – 1.2 |
MPa |
|
スクリュー速度 |
40 – 90 |
30 – 70 |
回転数 |
代表的な用途
自動車の-内部コンポーネント-
インテークマニホールド、エンジンカバー、ロッカーアームカバー、エアダクト。
ポリアミドの高い熱たわみ温度、耐油性、およびエンジン振動下での機械的強度のために選ばれました。
精密運動部品
工業用ギヤ、ブシュ、すべり軸受、チェーンガイド。
ポリアミドの低い摩擦係数、耐摩耗性、騒音減衰特性を無潤滑の機械アセンブリに利用します。{0}}
電気および筐体コンポーネント
端子台、リレーハウジング、サーキットブレーカーケース、コネクタ本体。
誘電絶縁特性、アークトラッキング耐性、難燃グレードの互換性を利用します。{0}}
構造用電動工具ハウジング
ツールフレーム、ハンドルエンクロージャ、ポンプ本体、および構造ブラケット。
ガラス-繊維-強化 PA を採用し、ダイカスト アルミニウム合金と比較して剛性、耐衝撃性、軽量化を実現しています。-
ファスナーとスナップフィット クリップ-
ケーブルタイ、工業用クリップ、プッシュリベット、パネルファスナー。
切れることなく繰り返し機械的にたわむために必要な高い疲労耐久性と引張靭性を活用します。
機械仕様
|
仕様項目 |
ユニット |
PA-160 |
PA-220 |
PA-320 |
|
クランプ力 |
kN |
1,600 |
2,200 |
3,200 |
|
タイバー間距離(H×V) |
mm |
470 × 470 |
530 × 530 |
660 × 660 |
|
最大。型開きストローク |
mm |
430 |
500 |
620 |
|
金型の厚さの最小 – 最大 |
mm |
180 – 500 |
200 – 550 |
220 – 650 |
|
ネジ径 |
mm |
40 |
48 |
58 |
|
ねじL/D比 |
L/D |
21:1 |
21.5:1 |
22:1 |
|
ショットウェイト(PA6/PA66) |
g |
208 |
350 |
631 |
|
理論注入量 |
cm3 |
226 |
380 |
686 |
|
射出圧力 |
MPa |
185 |
178 |
170 |
|
最大。スクリュー速度 |
回転数 |
200 |
180 |
160 |
よくある質問
Q: この機械は、非充填 PA グレードとガラス充填 PA グレードの両方を処理できますか?{0}}
A: はい。この機械は、未充填樹脂 (PA6、PA66、PA12) だけでなく、繊維含有量が最大 50% までのガラス-繊維-強化コンパウンドも処理します。強化グレードの場合、オプションのバイメタル バレルと超硬コーティングされたネジが取り付けられ、摩耗に耐えます。{8}}
Q: PA加工に推奨されるスクリュー構成は何ですか?
A: L/D 比 20:1 ~ 22:1、圧縮比 3:1 の専用 PA スクリューを推奨します。この形状により、固体の適切な搬送、均一な溶融、および制御されたせん断応力が保証されます。射出中の溶融物の逆流を制限するために、動的逆止弁リングが取り付けられています。
Q:安定した成形にはどのような温度制御機構が必要ですか?
A: このマシンは、バレル ゾーン温度のオーバーシュートを防ぐために、マルチゾーン PID 温度コントローラーとソリッド ステート リレー (SSR) を組み合わせて使用しています。-ノズル ゾーンには、低溶融粘度を処理するために、スプリングまたは油圧遮断機構に接続された独立した PID 温度調整が必要です。-
Q: 難燃性 PA グレードはこの装置で処理できますか?{0}}
A: はい。可塑化中に腐食性ガスを放出する難燃性化合物については、特殊な耐食性合金バレルとクロム-メッキまたはコーティングされたネジを統合して、コンポーネントの耐用年数を延ばすことができます。-
Q: 特定の部品の機械トン数を選択するにはどうすればよいですか?
A: 機械の選択は、成形品とランナー システムの総投影表面積、充填中のキャビティの最大圧力 (PA の場合は通常 400 ~ 800 bar)、および成形品の肉厚によって決まります。バレル内の過剰な熱滞留時間を避けるために、必要なショット重量は総射出ストロークの 30% ~ 70% を占める必要があります。
人気ラベル: PA ナイロン射出成形機、中国 PA ナイロン射出成形機メーカー、サプライヤー、工場
あなたはおそらくそれも好きでしょう



お問い合わせを送る