


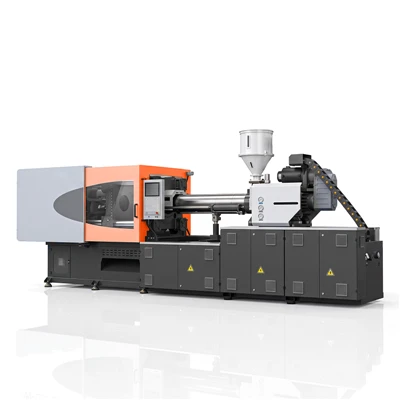
PPプラスチック射出成形機
寧波 Yalishi (Arlex) Plastic Machinery Co., Ltd. は、中国の pp プラスチック射出成形機の大手メーカーおよびサプライヤーの 1 つです。ここの工場から中国製の高度なPPプラスチック射出成形機を卸売りしてください。
ポリプロピレン加工専用に設計された PP プラスチック射出成形機は、高い射出速度、正確な熱制御、安定した動的クランプ圧力を兼ね備えています。この装置は、ポリプロピレン樹脂特有の急速な結晶化と体積収縮を管理し、パッケージング、自動車部品、消費財に一貫した部品寸法と最適化されたサイクルタイムを提供します。
ポリプロピレン成形力学
ポリプロピレンとは何ですか?
ポリプロピレンは、密度が 0.90 g/cm3 から 0.91 g/cm3 の範囲の半結晶性熱可塑性プラスチックです。{0}高い耐薬品性と機械的疲労強度を備え、ホモポリマー、ランダムコポリマー、ブロックコポリマーのグレードが用意されています。
処理要件
溶融物から結晶固体への移行により、1.5% ~ 2.5% の体積収縮が生じます。この変化を制御するには、ヒケ、体積ボイド、収縮差を防ぐために、正確な多段階の保持圧力遷移と均一な溶融温度分布が必要です。-
コア処理特性
- 結晶溶融エンタルピーが高いため、可塑化中に効率的な熱入力が必要となります。
- メルト フロー レート(MFR)の範囲は、構造コンポーネントの 2 g/10 分から、薄壁パッケージの 100 g/10 分を超えます。-
- 高い射出速度下での非-ニュートンせん断-粘度低下。
材料加工の課題
メルトフローとせん断速度:高 MFR グレードは容易に流動しますが、局所的なせん断加熱に敏感であり、ポリマー鎖の破壊、色の変化、およびツールのパーティング ラインでのバリを引き起こします。
熱管理:バレルに沿った温度変化により溶融粘度の変化が生じ、ショット間の重量の変動やゲート シール時間の不均衡が発生します。{0}{1}
圧力ダイナミクス:保持圧力の応答が遅れると、ポリマーがゲートを通って逆流して、厚い構造リブの表面にヒケが発生します。
収縮と歪み:さまざまな壁厚にわたって非対称に冷却すると、方向性のある内部応力が発生し、部品の反りや寸法の偏差が生じます。
熱劣化:バレル温度が上昇した状態で滞留時間が延長されると、ポリマー主鎖が破壊され、機械的衝撃耐性が低下します。
マシン構成のハイライト
射出ユニット
ツインシリンダー射出セットアップにより、高速射出フェーズ中にバランスの取れた軸力が提供されます。-統合されたリニア エンコーダは位置を監視し、ミリ秒の許容範囲内で充填圧力から保持圧力までのカットオーバーを実行します。{3}}
スクリュー&バレルアセンブリ
22:1 の長さ-対-直径 (L/D) 比と 3:1 の圧縮プロファイルを備えた専用のポリプロピレン スクリュー形状が特徴です。オプションのバリア混合セクションは、ポリマーのせん断損傷を発生させずに急速な可塑化を処理します。バイメタルバレル処理により、鉱物強化グレードを使用する際の摩耗を防ぎます。-
温度調節
マルチゾーン PID コントロール ユニットは、バレル ゾーンの温度を ±1 度以内に維持します。セラミック-断熱水冷-フィードスロートは、ペレットのブリッジングやフィードスロートの詰まりを防ぎます。
サーボ-油圧システム
高応答サーボ モーターと内部ギア ポンプの組み合わせが油圧出力を調整します。-閉ループ フィードバックにより、保圧移行中に迅速な圧力応答が実現され、固定容量システムと比較してエネルギー消費が削減されます。-
クランプ機構
5 点ダブル トグル システムにより、プラテン表面全体に均一なクランプ力が提供されます。有限-要素-で最適化されたプラテンは、トン数によるたわみを最小限に抑え、金型ツールを保護し、パーティング ラインのバリを軽減します。
生産と品質の向上
射出安定性:閉ループ サーボ制御は、樹脂 MFR の変動全体にわたって設定された射出速度プロファイルを維持し、ショット重量のドリフトを低減します。{0}}
急速な梱包移行:油圧応答により迅速な保持圧力伝達が実現され、厚いフィーチャでのヒケの形成が抑制されます。
熱均一性:マルチゾーン PID 加熱により、局所的なホットスポットを防止し、熱に敏感なカラー マスターバッチや性能添加剤を維持します。-
均一可塑化:高トルク可塑化ドライブは、高速サイクル シーケンス全体にわたって一貫した溶融温度を提供します。{0}
クッションの再現性:リニアトランスデューサーフィードバックによりクッション位置が±0.1mm以内に維持され、安定した部品寸法が得られます。
サイクルの最適化:クランプとコアの同期動作によりドライサイクル時間が短縮され、時間当たりの部品歩留まりが向上します。
主要な処理パラメータ
|
プロセス変数 |
標準ターゲット |
動作範囲 |
|
溶融温度 |
220度 |
200 度 - 260 度 |
|
金型温度 |
40度 |
20 度 - 60 度 |
|
射出圧力 |
100MPa |
70 - 150 MPa |
|
射出速度 |
高い |
120 - 250 mm/秒 |
|
背圧 |
1.0MPa |
0.5 - 2.0 MPa |
|
スクリュー速度 |
90RPM |
40 - 140 RPM |
主な製品用途
薄壁のパッケージ:ゲートが凍結する前に薄いプロファイルを充填するために高速の射出速度が必要な食品容器、乳用タブ、ペール缶。
キャップと留め具:ネジ付きクロージャとリビング ヒンジの蓋には、ヒンジの屈曲寿命を維持するために複数のキャビティの重量の一貫性と低い内部応力が必要です。{0}{1}
自動車部品:ドアパネル、インテリアトリムプレート、バッテリーハウジングは、鉱物-またはガラス-を充填した化合物から成形されています。
家庭用品と収納:パーティング ラインのバリを防ぐために、強固なプラテン クランプが必要な保管ボックス、木箱、かご。
医療用包装:ピペット トレイ、シリンジ バレル、液体容器は、クリーンな潤滑オプションを備えたクリーンな環境要件の下で製造されています。
技術仕様
|
機械モデル |
クランプ力(kN) |
ネジ径(mm) |
ショット体積(cm3) |
射出圧力(MPa) |
タイ-バーの距離 (mm) |
|
モデル160 |
1600 |
45 |
318 |
175 |
460 × 460 |
|
モデル260 |
2600 |
55 |
570 |
168 |
580 × 580 |
|
モデル380 |
3800 |
65 |
995 |
160 |
720 × 720 |
|
モデル500 |
5000 |
80 |
1960 |
155 |
830 × 830 |
よくある質問
Q: この機械はガラス{0}入りまたは鉱物強化-ポリプロピレンを加工できますか?
A: はい。強化材料を加工するには、ユニットにバイメタル バレルと高摩耗超硬ネジ パッケージを装備する必要があります。-これらのコンポーネントは、長期間の生産稼働中にガラス繊維や鉱物添加剤によって引き起こされる磨耗に耐えます。
Q: どのスクリュー構成が大量生産に適していますか?{0}}
A: 22:1 の L/D 比、3:1 の圧縮比を備えたスクリュー、および専用のミキシングヘッドにより、完全な溶融物の均質化が実現します。この設計により、より高い回転速度でも熱劣化を起こすことなく、均一な樹脂の加熱と色の分散が実現します。
Q:加工にはどの程度の温度管理精度が必要ですか?
A: すべてのバレル加熱ゾーンにわたって温度を±1 度以内に維持するマルチゾーン PID 制御が推奨されます。正確な温度制御により局所的な樹脂の破壊を防ぎ、安定した溶融粘度を維持します。
Q: ポリプロピレン金型の型締力はどのように決定されますか?
A: クランプ力の要件は、総投影キャビティ面積、肉厚、樹脂 MFR に基づいて計算されます。標準部品は通常、投影面積単位あたり 30 - 50 MPa の型締圧力係数を必要としますが、薄肉部品では特定の金型形状に基づいてより高い圧力係数が必要です。-
人気ラベル: pp プラスチック射出成形機、中国 pp プラスチック射出成形機メーカー、サプライヤー、工場
次条
無あなたはおそらくそれも好きでしょう


お問い合わせを送る