


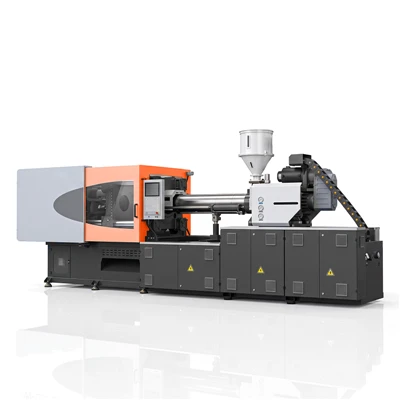
PEプラスチック射出成形機
寧波 Yalishi (Arlex) Plastic Machinery Co., Ltd. は、中国の pe プラスチック射出成形機の大手メーカーおよびサプライヤーの 1 つです。ここの工場から中国製の高度なPEプラスチック射出成形機を卸売りしてください。
PE プラスチック射出成形機は、高トルク スクリュー ドライブ、専用のバリア混合ジオメトリ、マルチゾーン PID 温度制御を統合しており、高密度、低密度、直鎖状低密度ポリエチレン樹脂を加工します。{{2}このシステムは、さまざまな粘度範囲と高い熱収縮挙動に合わせて構築されており、容器、クロージャー、および技術コンポーネントの成形における溶融密度と保持圧力の変化を制御します。
ポリエチレン材料射出成形の概要
ポリエチレン(PE)とは何ですか?
ポリエチレンは半結晶性熱可塑性プラスチックであり、高密度ポリエチレン (HDPE)、低密度ポリエチレン (LDPE)、直鎖状低密度ポリエチレン (LLDPE) の各グレードにわたる耐薬品性、衝撃靱性、可変メルト フロー特性を特徴としています。{{1}
ポリエチレンに制御された射出成形が必要な理由
ポリエチレンは、高い結晶熱収縮、相転移中の大きな体積変化、およびせん断速度に敏感な粘度を示します。{0}加工には、ボイドの形成、ヒケ、寸法の反りを管理するために、正確な溶湯の均質化、多段階の圧力保持、均一な金型冷却分布が必要です。-
代表的な処理特性
- 広い溶融温度範囲には正確なバレルゾーン加熱プロファイルが必要です。
- 高い比熱容量には、持続的な可塑化エネルギー入力とバランスの取れた金型冷却が必要です。
- 体積収縮率は樹脂密度と分子量分布に応じて 1.5% ~ 3.0% の範囲です。
- 射出速度が上昇した場合の非-ニュートンせん断-流動挙動。
材料-特有の処理の課題
メルトフロー
HDPE グレードとLDPE グレードのメルト フロー インデックスにばらつきがあると、フロー フロント速度が不安定になり、圧力力学が校正されていない場合、ウェルド ラインの欠陥や境界フラッシュが発生します。{0}
温度
不適切な熱プロファイリングは、不完全な樹脂の溶融や局所的な熱劣化を引き起こし、機械的強度の損失や表面の変色を引き起こします。
プレッシャー
保持圧力が不十分だと厚肉部付近にヒケが発生し、キャビティ圧力が過剰だと残留応力や突出固着が発生します。
収縮
不均一な肉厚での差動冷却により、不均一な線形収縮が発生し、その結果、成形後の空間的な反りや寸法の変動が生じます。{0}{1}
せん断感度
スクリュー回転速度が高い状態で高分子量 PE グレードを過剰に剪断すると、溶融温度が上昇し、ポリマー鎖の切断と特性の損失が発生します。
ポリエチレン成形の機械構成
射出ユニット
高トルク油圧モーターは、高粘度の溶融条件下でもスクリューの回転安定性を維持します。-比例バルブは、キャビティ充填中の多段階の射出速度と切り替えコマンドに応答します。-
スクリュー&バレル
20:1 ~ 22:1 の L/D 比のスクリュー形状には専用のバリア混合ゾーンが備わっており、せん断過熱を起こすことなく樹脂の可塑化とカラーマスターバッチの分散を促進します。窒化処理されたバレル表面は、連続的な機械操作に耐えます。
温度制御
マルチゾーン PID 加熱バンドとソリッドステート リレーを組み合わせることで、バレル温度を設定値の ±1 度以内に維持します。-閉ループの油温監視により、熱伝達が安定します。-
油圧・サーボドライブシステム
電気油圧サーボ ドライブは、リアルタイムの負荷要件に基づいてシステムの圧力と体積流量を調整し、長い冷却サイクル中に保持圧力の精度を維持します。-
クランピングユニット
5 点ツイン トグル メカニカル クランプ システムは、-ポイント ツイン-で力をプラテン表面全体に均等に分散し、高速クランプ サイクル中にプラテンのたわみを軽減し、金型を保護します。-
ポリエチレン成形におけるプロセスの改善
射出安定性
0.1 mm までの精度のリニア トランスデューサ フィードバックが射出位置を監視し、体積ショットの一貫性を維持し、ストローク終了時のフラッシュを軽減します。--
圧力制御
比例的な多段階保持プロファイルにより、相変化中の樹脂の体積収縮が補償され、厚肉部分でのヒケの形成が軽減されます。-
温度安定性
ゾーン化されたバレル温度制御により、局所的な熱蓄積が防止され、樹脂添加剤が保護され、ノズルに入る溶融粘度が安定します。
可塑化の一貫性
バリア スクリュー プロファイルは、未溶融ポリマー部分を減らし、連続生産運転中に均一な溶融エンタルピーと溶融密度を実現します。
重量再現性
-射出速度の切り替えポイントと背圧をリアルタイムで制御することで、連続運転下でのショット重量の再現性が 0.3% 未満の変動で実現されます。{1}{2}
サイクル効率
クランプ動作中の同時可塑化オプションと高流量油圧回路を組み合わせることで、機械の動作シーケンスを最適化し、ドライ サイクル時間を短縮します。{0}}
推奨処理・制御パラメータ
|
処理パラメータ |
HDPE 範囲 |
LDPE / LLDPE 範囲 |
ユニット |
|
溶融温度 |
200 – 260 |
180 – 230 |
程度 |
|
金型温度 |
20 – 60 |
15 – 50 |
程度 |
|
射出圧力 |
70 – 140 |
60 – 120 |
MPa |
|
射出速度 |
中~高 |
中~高 |
mm/s |
|
背圧 |
0.5 – 1.5 |
0.3 – 1.0 |
MPa |
|
スクリュー速度 (RPM) |
40 – 90 |
50 – 110 |
回転数 |
|
冷却時間 |
肉厚ルールに基づいて計算 |
肉厚ルールに基づいて計算 |
s |
代表的な用途
包装容器
耐衝撃性、構造的剛性、安定したサイクルタイムが必要な、硬いペール缶、保管用トート、木箱、薄肉食品容器。{0}}
ネジ留めとキャップ
不正開封防止キャップ、クロージャー、ねじ付き装備品では、正確なねじ形状の再現と低い楕円率公差が必要です。{0}
管継手および配管
空隙のない内部断面と耐圧壁を必要とする圧力管継手、エルボ、ティー、排水継手。{0}{1}{2}
産業用コンポーネント
耐薬品性と構造的完全性が必要な液体リザーバー、化学薬品ドラム、輸送パレット、および保護ハウジング。
家庭用品
一貫した表面仕上げと寸法安定性を必要とする台所用品、廃棄物容器、収納箱、家具コンポーネント。
機械仕様
|
仕様 |
ユニット |
モデル160T |
モデル260T |
モデル400T |
モデル650T |
|
クランプ力 |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
タイ-バーの間隔 (H×V) |
mm |
460 × 460 |
580 × 580 |
730 × 730 |
920 × 920 |
|
最大日光 |
mm |
900 |
1,120 |
1,450 |
1,820 |
|
エジェクタストローク |
mm |
130 |
160 |
200 |
260 |
|
ネジ径 |
mm |
45 |
55 |
70 |
85 |
|
L/D比 |
L/D |
22:1 |
22:1 |
21:1 |
20:1 |
|
ショット量 |
cm3 |
340 |
620 |
1,280 |
2,380 |
|
ショット重量 (PE) |
g |
255 |
465 |
960 |
1,785 |
|
射出圧力 |
MPa |
175 |
168 |
162 |
155 |
|
噴射率 |
cm3/秒 |
185 |
245 |
410 |
620 |
|
ネジの最高速度 |
回転数 |
210 |
190 |
160 |
140 |
よくある質問
Q: この機械は同じ構成で異なるグレードのポリエチレンを処理できますか?
A: はい。射出ユニットと温度制御システムは、HDPE、LDPE、LLDPE を処理します。バレルの熱ゾーン、背圧、射出速度プロファイルを調整することで、スクリュー アセンブリを変更せずに、さまざまな樹脂グレードの加工が可能になります。
Q: ポリエチレンの加工にはどのようなスクリュー構成が推奨されますか?
A: バリアフライトと専用ミキシングヘッドを備えた 20:1 ~ 22:1 の L/D 比スクリューを推奨します。この形状により、高分子量ポリマー鎖を劣化させる可能性のある過剰なせん断エネルギーを発生させることなく、熱的均質化と添加剤の分散が実現します。-{6}}
Q: 低反りポリエチレン部品にはどの程度の温度制御精度が必要ですか?{0}
A: バレル加熱ゾーンには、許容誤差 ±1 度の PID 温度制御が必要です。金型冷却回路では、熱収縮差を最小限に抑えるために、コアとキャビティ プレート全体で温度均一性を ±2 度以内に維持するバランスのとれた高流量水マニホールド配分が必要です。-
Q: 充填または強化されたポリエチレンコンパウンドを標準モデルで加工できますか?
A: はい。炭酸カルシウムやタルクを含む充填ポリエチレンコンパウンドも加工可能です。含有量が重量で 15% を超えるミネラル-充填コンパウンドの場合は、コンポーネントを機械的磨耗から保護するために、オプションのバイメタル スクリューと硬化バレル ライナーを利用できます。
Q: 深空ポリエチレン コンテナの機械トン数はどのように選択されますか?{0}}
A: 機械の選択は、総投影表面積、壁の厚さ、流れの長さ対厚さの比、コアの取り出しストローク要件によって決まります。{0}{1}推奨クランプ力は投影面積 1 平方センチメートルあたり 0.3 ~ 0.5 トンに基づいて計算されており、自動部品取り外しに十分な採光とストロークの余裕が確保されています。
人気ラベル: pe プラスチック射出成形機、中国 pe プラスチック射出成形機メーカー、サプライヤー、工場
あなたはおそらくそれも好きでしょう


お問い合わせを送る