


クローズドループ射出制御成形機-
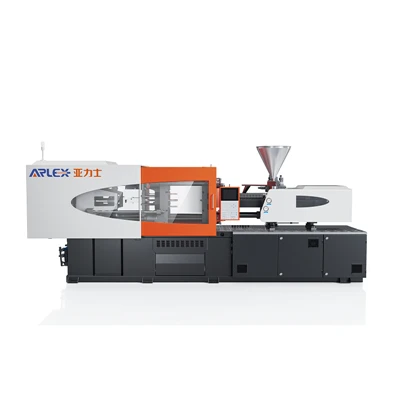
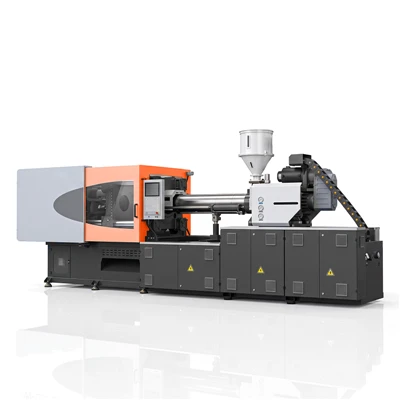
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. は、中国におけるクローズドループ射出制御成形機の大手メーカーおよびサプライヤーの 1 つです。{2}中国製の高度な閉ループ射出制御成形機を当社の工場から卸売してください。-
精密成形では、パーティング ラインのバリを最小限に抑え、ショート ショットをゼロにし、長時間の生産工程でも厳しい寸法公差を保つ必要があります。{0}クローズドループ射出制御成形機は、加工中の熱劣化や圧力変動を排除します。統合された高周波センサーが-リアルタイムで圧力、速度、スクリューの位置を監視し、ミリ秒以内に油圧または電気サーボ バルブを調整して、各サイクルにわたって同一のキャビティ充填を維持します。-
射出成形の精度は何によって決まるのでしょうか?
一貫した動的充填を実現するには、次の 7 つの主要な変数の物理的安定性に依存します。
射出速度:一定の溶融速度により、冷却差、ジェッティング、構造的な弱点が防止されます。
射出圧力:正確な内圧により、金型のたわみを引き起こすことなく、キャビティ内に正しい充填密度が伝達されます。
位置制御:正確なネジストローク終端により、過剰な{0}}パッキングとパーティング-ラインのフラッシュを防ぎます。
温度制御:マルチゾーン PID 制御により、バレル全体で均一な溶融粘度が維持されます。
可塑化安定性:均質なプラスチック溶融物により、射出開始前に一貫した動粘度が確保されます。
背圧:正確な反力により、閉じ込められた空気が除去され、ネジの回復中に微小なボイドが除去されます。-
再現性:ショット間の差異が最小限に抑えられるため、すべての寸法公差が厳しい CPK 仕様内に収まります。-
噴射制御システム
閉ループ制御-:リニア光学エンコーダと動的圧力トランスデューサは、メイン コントローラにリアルタイムのフィードバックを提供し、ミリ秒ごとに動的なストロークと圧力の補正を実行します。{0}}
圧力制御:閉ループ比例バルブは移行中のシステム圧力を管理し、圧力スパイクを緩和して金型の完全性を維持します。
速度制御:多段階の射出速度プロファイリングにより、ゲート抵抗や粘度変化に関係なく、フロー フロントの安定した進行が維持されます。{0}
位置制御:ネジ位置検出により、±0.01 mm 以内の絶対停止精度が達成され、厳密なショットサイズの再現性が実現します。-
多段階注入:最大 10 のカスタマイズ可能な射出速度と圧力ステップにより、複雑な金型形状に合わせて充填プロファイルを調整できます。
可塑化と溶融物の準備
ネジの回転:高トルクのサーボ モーターは、スクリュー回復中に一定の RPM を供給し、トルクの変動を排除します。
可塑化:最適化されたスクリュー形状により、均一なせん断分布とポリマー劣化のない完全な樹脂均質化が保証されます。
背圧:デジタル比例バルブは背圧を正確に制御して、溶融密度を高め、揮発性ガスを除去します。
溶融温度:熱電対フィードバックと組み合わせたセラミック加熱バンドにより、バレル温度が ±0.5 度以内に維持されます。
材料の準備:減圧ストローク設定により、型開き時のノズルの垂れや糸引きを防ぎます。
クランピングシステム
リジッド ツイン-トグルまたは油圧クランプ構造により、最大トン数でのプラテンのたわみが軽減されます。タイバーひずみゲージ-はタイバーの張力を監視し、クランプ力をプラテン表面全体に均等に分散させ、金型の寿命を延ばし、高精度のパーティング ラインを保護します。-
再現性とプロセスの安定性
構造振動と熱ドリフトを排除することで、継続的な生産の安定性が保証されます。
ショット重量の変動:部品重量の標準偏差は、複数のキャビティの実行全体で 0.1% 以下にとどまります。-
CPKパフォーマンス:工程能力指数は、24 時間の連続生産サイクルにわたって重要な寸法フィーチャで CPK 1.67 以上に達します。
熱補償:自動油圧オイル冷却ループにより、長時間の運転でも粘度が安定します。
位置再現性:型開閉停止精度は±0.02mm以内でエジェクタピンの破損を防ぎます。
適切な材料
|
エンジニアリングレジン |
PEEK、PPS、LCP、PA66 または PA6、最大 50% のガラス繊維強化。 |
|
光学樹脂 |
PMMA、PC、COC、COP。 |
|
標準樹脂 |
POM、ABS、PBT、PPO、TPE。 |
適切な用途
精密工業部品
ギア、マイクロ-ハウジング コンポーネント、ポンプ インペラ。
電気部品
高密度コネクタ、マイクロスイッチ、端子台。-
光学部品
カメラレンズホルダー、ライトガイド、光学フレーム。
医療部品
シリンジバレル、流体マニホールド、診断カートリッジカセット。
自動車精密部品
センサーハウジング、燃料インジェクターカバー、電子制御ユニットエンクロージャー。
技術構成
|
パラメータ/機能 |
技術仕様 |
|
クランプ力範囲 |
60トン~450トン |
|
サンプリングレートの制御 |
< 1 ms dynamic closed-loop response |
|
位置検出解像度 |
±0.005mmリニアエンコーダ |
|
噴射停止精度 |
±0.01 mmのねじストローク終端 |
|
温度安定性 |
±0.5 度のマルチゾーン PID バレル制御- |
|
サーボバルブの応答性 |
12 ms 以下のフルストローク作動 |
|
重量の一貫性 |
ショット重量標準偏差 0.1%以下 |
|
工程能力指数 |
CPK 重要パラメータで 1.67 以上 |
|
油温範囲 |
40度±2度(動的水交換器あり) |
|
産業用プロトコル |
ユーロマップ 63、ユーロマップ 77、OPC UA |
テストと品質管理
すべての機械は発送前に工場での受け入れテストを受けます。
機械的安定性と油圧シールの完全性をテストするための 48- 時間の連続高速動作。
100 回の連続サンプル成形実行をデジタル化学天秤で評価。
全負荷運転では、オイル温度、バレル ゾーンの安定性、プラテンの応力分布を監視します。-
CPK仕様を確認するために3D三次元測定機を使用して部品の寸法を測定します。
よくある質問
Q: 閉ループ制御は開ループ システムと比較してどのように成形精度を向上させますか?{0}{1}?
A: 開ループ システムは物理的な動きを確認せずに信号を送信するため、流体の温度変化や樹脂の粘度変化による寸法誤差が生じます。- -閉ループ制御は、動的センサーで速度、圧力、位置を継続的に監視し、1 ミリ秒以内にバルブを調整して、一貫したショット重量と厳しい公差を維持します。
Q: この装置はどの程度の部品重量の一貫性を達成できますか?
A: 一貫した樹脂品質と安定した作業現場温度の下では、機械はショット間の重量変動の標準偏差が 0.1% 以下を達成します。{0}{1}
Q: この装置はフィラー含有量の高いエンジニアリング樹脂を処理できますか?
A: はい。スクリューとバレルのユニットには、耐摩耗性と耐腐食性-のバイメタル合金が採用されており、ガラス-繊維またはカーボン-繊維を充填した樹脂を早期の摩耗や溶融劣化なしに最大 50% 加工できます。
Q: 制御アーキテクチャはスマートファクトリーネットワークと互換性がありますか?
A: 制御システムは EUROMAP 63、EUROMAP 77、OPC UA プロトコルをネイティブにサポートしているため、製造実行システムに直接統合してリアルタイムのテレメトリとデータ ロギングを実現できます。-
Q: 作動油の安定性を維持するにはどのような冷却設備が必要ですか?
A: 自動熱交換器は作動油の温度を継続的に調整します。メインコントローラーは流体の状態を監視し、冷却流量を調整して油温を 40 度 ± 2 度に保ち、連続運転中の粘度低下や圧力ドリフトを防ぎます。
人気ラベル: クローズド-ループ射出制御成形機、中国クローズド-ループ射出制御成形機のメーカー、サプライヤー、工場
上一条
多段式射出制御成形機-次条
高再現性成形機-あなたはおそらくそれも好きでしょう



お問い合わせを送る