


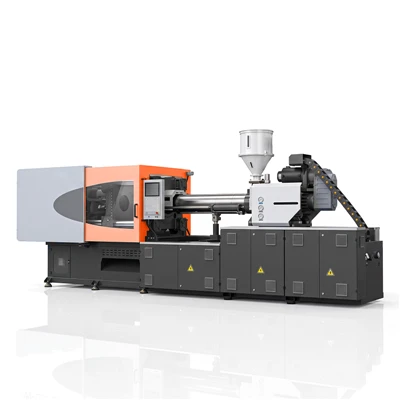
高効率プラスチック成形機-
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. は、中国の高効率プラスチック成形機の大手メーカーおよびサプライヤーの 1 つです。-中国製の高度な高効率プラスチック成形機を当社の工場から卸売してください。-
-高効率プラスチック成形機は、ダイナミック サーボ ドライブ技術と精密な油圧制御を統合し、正確な圧力調整を実現し、集中的な加工サイクル全体でエネルギー消費を削減します。最新の樹脂加工では、大量生産における寸法安定性を確保するために、安定した油温、厳密な機械的再現性、正確なショット重量制御が必要です。-
射出成形機のエネルギー効率を高めるものは何ですか?
エネルギー効率は、サイクルのミリ秒ごとに電力出力をリアルタイムの機械抵抗に直接一致させるかどうかに依存します。{0}}標準的な固定容量型-システムは、高圧でリリーフバルブを介して余剰の作動油を放出し、廃熱と不要な電力消費を発生させます。高効率システムは、継続的な電力管理を通じて消費を最適化します。-
サーボドライブ:高トルクの永久磁石モーターは回転速度を動的に調整し、流量と圧力の需要に比例して電力を引き出します。
油圧需要:出力量はアクティブな軸の速度に一致し、静止段階での不必要な流体循環を防ぎます。
ポンプ制御:閉ループ圧力センサーは、-リアルタイムのフィードバックを提供して、正確な動作制限内でトルクを調整します。-
アイドル動作:非動作期間中はシャフト速度が低下し、待機時の電力摂取量が減少します。-
注入サイクル:計算されたモーター加速曲線により、バルブマニホールドに沿った流体摩擦損失が低減されます。
保持圧力:トルク-制御モードは、最小回転速度で持続的な保持圧力を提供します。
可塑化:高トルク油圧ドライブは、熱による劣化を防ぎながら、一貫した溶融均一性を維持します。-
冷却要件:オイルの加熱が減少すると、冷却水の需要が減り、冷却塔の負荷が軽減されます。
サーボ-駆動油圧システム
サーボ駆動の油圧システムは、閉ループの動的電力調整ネットワークとして機能します。{0}この構成では、連続速度-の誘導モーターを実行する代わりに、内部ギア ポンプにリンクされた永久磁石同期ドライブを使用します。
クランプの高速移動など、アクションが低圧での高流量を必要とする場合、ドライブは急速に加速して流量を供給します。流量需要が減少する高圧保持段階では、正確なシステム圧力を維持するためにドライブが減速し、背圧に抵抗するために必要なトルクのみを消費します。オイルの変位をリアルタイムの作業負荷に合わせることで、流体の摩擦が軽減され、オイルの劣化が遅くなり、メンテナンスのオーバーヘッドが削減されます。-
射出サイクル中のエネルギー使用量
クランプ:高流量により金型半分が急速に前方に移動し、機械的なロックアップで最大圧力に移行します。
注射:ピーク圧力と最大流量が金型キャビティを完全に満たします。電力需要は、制御された期間中に最大容量に達します。
所蔵:持続的な油圧により、部品の形状がほぼゼロの体積流量に保たれます。-モーターの速度が低下し、消費電力が減少します。
可塑化:継続的なトルクによってスクリューが回転し、樹脂の粘度とシャフト速度に関係した消費電力でポリマー顆粒を搬送して溶融します。
型開き:高い油圧力により金型の離脱が開始され、その後に低圧のストローク移動が続きます。-
排出:低い油圧と最小限の体積流量により、機械式エジェクタ ピンが駆動されます。
射出および可塑化効率
可塑化と射出のパフォーマンスは、部品の重量公差とサイクルの安定性に直接影響します。高い L/D 比のバイメタル スクリューにより、より低い背圧で均一な溶融温度が生成されます。
30 ミリ秒の油圧応答時間により、速度制御から圧力制御へのスムーズな移行が可能になります。正確な切り替えタイミングにより、内部部品のストレスが排除され、構造コンポーネントへの機械的衝撃負荷が防止されます。閉ループ速度アルゴリズムによりスクリューの回転が制御され、複数のキャビティの工具にわたって一貫したショット重量が保証されます。-
生産高とエネルギー効率
全体的な運用効率を評価するには、処理材料 1 キログラムあたりのキロワット時(kWh/kg)で測定される特定のエネルギー消費量を分析する必要があります。{0}
比エネルギー消費量=総消費電力 (kWh) / 総処理物質 (kg)
サイクルタイム:冷却時間を短くすると、成形品あたりのベースラインアイドルエネルギーが減少します。
パーツの形状:薄肉部品には急速な射出加速が必要ですが、厚肉部品には低速のモーター速度で長時間の保持サイクルが実行されます。-
樹脂の特性:結晶性ポリマーの加工には、非晶質材料の加工とは異なる熱的および機械的入力が必要です。
金型の構造:ホット ランナー システムは、コールド ランナー セットアップと比較して、必要な射出圧力を低減します。
生産量:継続的な運用スケジュールにより、バレル加熱ゾーン全体の熱安定性が最大化されます。
技術仕様
|
パラメータ |
ユニット |
160T |
260T |
400T |
650T |
|
クランプ力 |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
タイバーの距離 (H x V) |
mm |
470 x 470 |
580 x 580 |
730 x 730 |
920 x 920 |
|
型開きストローク |
mm |
420 |
530 |
680 |
880 |
|
最大/最小モールド高さ |
mm |
500 / 180 |
600 / 220 |
750 / 300 |
950 / 380 |
|
ネジ径 |
mm |
45 |
55 |
70 |
90 |
|
理論上のショット量 |
cm3 |
334 |
593 |
1,231 |
2,608 |
|
ショット重量 (PS) |
g |
304 |
540 |
1,120 |
2,373 |
|
最大射出圧力 |
バー |
1,850 |
1,780 |
1,650 |
1,580 |
|
システムポンプ圧力 |
バー |
160 |
160 |
160 |
160 |
|
サーボモーター電源 |
kW |
18.5 |
28.5 |
45 |
62 |
|
火力 |
kW |
10.5 |
14.2 |
22.5 |
34 |
適切な材料
ポリプロピレン(PP):木箱、家庭用品、構造用梱包材の標準加工材料。
高密度ポリエチレン (HDPE):液体容器、重いキャップ、蓋、工業用付属品。
アクリロニトリルブタジエンスチレン (ABS):剛性の高いハウジング、内装部品、機器のカバー。
ポリスチレン(GPPS/HIPS):透明な包装容器と硬い消費者製品。
ポリアミド (PA6 / PA66):機械的強度と耐熱性が必要な構造工学コンポーネント。
ポリカーボネート(PC):-耐衝撃性の高いカバー、光学コンポーネント、透明な保護シールド。
適切な用途
硬質包装
薄肉の食品容器、蓋、保管バケツ、取り扱い用木箱。{0}}
自動車部品
室内ドアのサブアセンブリ、トリム ブラケット、カバー、換気ハウジング。{0}}
消費財
モジュール式保管コンテナ、家具付属品、家庭用電化製品のコンポーネント。
電気製品
ジャンクション ボックス、ウォール プレート、端子台、スイッチ ギア エンクロージャ。
工業用継手
パイプコネクタ、構造クリップ、ケーブルオーガナイザー、および輸送トレイ。
推奨機種
|
型締力 |
コアアプリケーションターゲット |
金型構成 |
|
160T – 220T |
精密部品、キャップ、電気ハウジング |
最大 400x400 mm のマルチキャビティ ツール- |
|
260T – 360T |
中型産業用コンテナ、トリムパネル |
単一または複数の-キャビティ深絞り-金型 |
|
400T – 500T |
収納箱、大型自動車用トリム |
コアプルシステムを備えた高-剛性プラテン- |
|
650T – 800T |
重量輸送梱包、大型ハウジングパネル |
マルチシリンダーコアプルと大型プラテン |
エネルギー効率評価
機械の能力を選択するには、公称モーターサイズのみに依存するのではなく、技術的変数を一致させる必要があります。技術的な評価により、特定の成形用途でのエネルギー使用量の予測が決定されます。
エネルギーの比較評価を実行するには、次の運用データを収集します。
コンポーネントの重量:ランナーシステムを含むネットショット質量(g)。
目標サイクルタイム:合計サイクル期間 (秒)。
樹脂仕様:ポリマーメルトフローインデックスと材料ファミリー。
金型寸法:プラテンの設置面積、高さ、コアプルのレイアウト。{0}
年間運行スケジュール:年間の計画稼働時間。
既存の機器データ:モーター定格 (kW) および現在の機械から記録された kWh/kg メトリクス。
テストと技術サポート
すべての機械は出荷前に工場で完全なテストを受けます。標準的な検査プロトコルにより、機械的なアライメント、油圧の気密性、電気制御機能、およびショットの一貫性が検証されます。
油圧監査:シールの完全性と熱バランスを確認するために、動作圧力下で 24 時間の連続運転テストを実施します。
プラテン平行度チェック:完全な機械的クランプ負荷下でのプラテンの位置合わせをレーザーで検証します。
ショット重量の検証:テスト金型を使用したマルチショット重量測定により、±0.2% 以内のばらつきを検証します。{0}
ドライサイクル速度テスト:ドライサイクル速度とスムーズなトグル減速プロファイルの検証。
ドキュメント:納品には、完全な油圧回路図、電気配線図、操作マニュアル、およびスペアパーツのリファレンスが含まれています。
試運転サポート:-オンサイト技術者のサポートには、レベリング、油圧試運転、パラメータ校正、オペレータ トレーニングが含まれます。
よくある質問
Q: サーボ{0}}油圧システムは従来の可変容量システムとどう違うのですか?
A: サーボ-油圧システムは、システムの圧力と容量の要求に合わせてモーターの回転速度を直接調整します。可変容量システムは、AC モーターを一定速度で動作させ、ポンプの斜板角度を調整して流量を調整します。サーボ動作により、動的応答が向上し、オイルの加熱が軽減され、静的サイクル段階での消費電力が削減されます。
Q: サーボ油圧ポンプアセンブリにはどのようなメンテナンスが必要ですか?
A: メンテナンスには、作動時間 2,000 時間ごとに作動油の清浄度を ISO 4406 規格に準拠してチェックし、フィルターエレメントを毎年交換し、作動油の温度を 35 度から 45 度の間に保つことが含まれます。サーボ モーターは熱ストレスを軽減して動作するため、ブラシの交換は必要ありません。
Q: この機械は PA66 や PC などの高温樹脂を処理できますか?{0}}
A: はい。機械には、特定のポリマー溶融特性に合わせて調整されたセラミック ヒーター バンド、バイメタル バレル、およびスクリューを装備できます。閉ループ PID 温度コントローラーは、すべての加熱ゾーン全体の熱を制御します。-
Q: 新しい金型の型締トン数はどのように計算されますか?
A: クランプ力は、成形品(ランナーを含む)の投影表面積と必要な樹脂のキャビティ圧力を乗じて求められます。壁の厚さ、流路の長さ、ゲートの配置はすべて、必要なクランプ力の合計に影響します。
Q: プラントの設置にはどのような電力インフラが必要ですか?
A: 設置には、標準的な三相工業用電源 (50 Hz または 60 Hz で 380 V、415 V、または 460 V) が必要です。供給ラインは、メイン サーボ ドライブと最大バレル加熱容量の合計負荷に対応する必要があります。完全なレイアウトと電気図面は納品前に提供されます。
人気ラベル: 高効率プラスチック成形機、中国の高効率プラスチック成形機メーカー、サプライヤー、工場-
あなたはおそらくそれも好きでしょう



お問い合わせを送る