


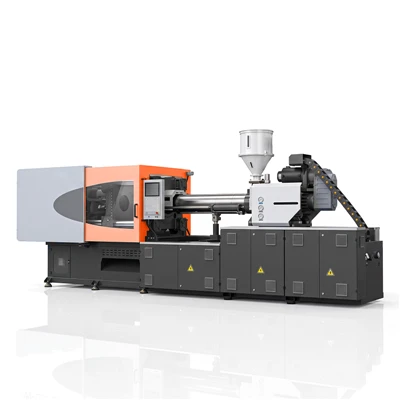
安定したバック-加圧成形機
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. は、中国における安定した背圧成形機の大手メーカーおよびサプライヤーの 1 つです。{2}中国製の高度で安定した背圧成形機を当社の工場から卸売してください。-
安定した背圧成形機-は、リアルタイムの比例圧力調整と高速応答の油圧フィードバックを統合しており、スクリュー回収中の可塑化溶融密度を調整します。-この装置は、可塑化全体を通してスクリューに対する安定した抵抗を維持することにより、ショット重量公差を安定させ、閉じ込められた空気を除去し、連続的な複数のキャビティの精密サイクルにわたって動的粘度を維持します-。
射出成形の精度は何によって決まるのでしょうか?
精密成形は、機械的剛性、熱境界、および油圧応答メトリクス間の緊密な同期に依存します。
射出速度:速度プロファイルの安定性により、均一なメルト フロントの進行が確保され、薄肉形状内の局所的なせん断速度と内部応力が制御されます。{0}}
射出圧力:一貫した圧力供給により、パーティング ラインのバリを排除しながら、キャビティ セット間の体積収縮の違いを防ぎます。
位置制御:ネジの位置測定を ±0.01 mm に設定することで、充填段階と保持段階の間の移行点が設定され、ショート ショットや過剰充填が回避されます。-
温度制御:±0.5 度以内のマルチゾーンバレル調整により、一定の溶融粘度が確保され、熱に敏感なポリマーを保護します。-
可塑化安定性:スクリュー駆動トルクと均一化されたフライト形状により、熱劣化のない安定した樹脂溶融が得られます。
背圧:可塑化中に後退するスクリューに加えられる継続的な抵抗により、溶融密度、ガスの排出、顔料の分散が決まります。
再現性:連続運転全体で目標圧力、位置、温度設定値を再現する機械の動的機能。
噴射制御システム
噴射システムは、動的な精度を維持するために閉ループ フィードバックと高周波バルブ応答に依存しています。{0}
閉ループ制御:-射出圧力と射出速度の曲線を 0.5 ミリ秒ごとに監視し、原料の粘度の変動を補正します。
圧力制御:多段階の-射出圧力ステップダウン-により、充填から保持までの移行をシームレスに管理します。
速度制御:プログラム可能な 10 段階の速度プロファイリングにより、せん断変色を発生させることなく狭いゲートに樹脂を導きます。
位置制御:絶対光学式エンコーダがネジの動きを追跡し、ミリ秒以内に位相の切り替えを完了します。
多段階注入:-調整された圧力と速度のステップにより壁密度のバランスが取れ、ヒケが除去され、残留応力が最小限に抑えられます。
可塑化と溶融物の準備
溶融物の準備は、スクリュー回収中の一貫した可塑化密度に重点を置いています。
ネジの回転:電気サーボドライブはデジタル速度フィードバックを提供し、油圧システムの負荷に関係なくせん断速度を均一に保ちます。
可塑化:特殊なバリア フライト ジオメトリにより、完全な溶融、色の分布、制御された摩擦加熱が実現します。
背圧:比例バルブ制御は、5 bar ~ 150 bar の線形抵抗を ±0.5 bar の公差で維持し、トラップされた揮発性物質を排出します。
溶融温度:統合された PID 制御アルゴリズムがセラミック加熱バンドを調整し、長時間運転中の温度ドリフトを防ぎます。
材料の準備:温度制御された供給口により、顆粒の早期軟化が防止され、スクリュー吸入性能が維持されます。
クランピングシステム
クランプ アーキテクチャは、有限要素解析を通じて設計された高剛性プラテンを備えています。{0}堅牢なプラテン構造により、最大のクランプ力がかかった状態でもたわみが制限され、パーティング面全体の平行度が維持されます。低圧金型保護回路はクランプ位置を追跡し、障害物が検出された場合は閉鎖を停止します。
再現性とプロセスの安定性
動作パフォーマンスは、ショット重量の精度と連続出力時の熱制御によって測定されます。
ショット重量変動 (CV):1,000 回の連続成形サイクルにわたって、ショット重量の分散を CV 内で 0.08% 以下に保ちます。
バック-プレッシャーへの反応:15 ms 未満の比例バルブ応答により、スクリュー回復開始時の圧力スパイクを防止します。
熱均一性:均一な溶融エンタルピー分布により、収縮差、歪み、成形後の動きを軽減します。{0}}
プロセス追跡:-リアルタイムのログには、ピーク射出圧力、背圧プロファイル、回復タイミング、クッション位置が保存され、バッチの完全なトレーサビリティが可能になります。-
適切な材料
このユニットでは、汎用樹脂、エンジニアリング樹脂、および高性能樹脂を使用します。-
ポリカーボネート (PC) / ポリブチレンテレフタレート (PBT):ポリマー鎖を劣化させることなく溶融安定性を維持します。
ポリアミド (PA6 / PA66 / PA12、非充填およびガラス充填):正確な背圧により、ガラス繊維を保護しながらノズルのよだれを防ぎます。
ポリオキシメチレン (POM):専用のサーマルゾーン管理により樹脂の滞留を防止します。
ポリフェニレンサルファイド (PPS) / 液晶ポリマー (LCP):高い処理温度と急速な充填速度に対応します。
アクリロニトリル ブタジエン スチレン (ABS) / ポリメチル メタクリレート (PMMA):光学的に透明で、エアストリークのない表面仕上げを実現します。
適切な用途
このマシン構成は、厳密な物理的寸法と光学的な透明性が必要なセクターに対応します。
精密工業部品:ギア、ベアリング、インペラ、内部駆動機構。
電気部品:マルチピン コネクタ、ターミナル ハウジング、リレー ブロック、スイッチ エンクロージャ。-
光学部品:カメラレンズハウジング、導光板、光学センサーマウント、リフレクターフレーム。
医療コンポーネント:マイクロ流体プレート、注射器バレル、診断ハウジング、流体コネクタ。{0}
自動車精密部品:燃料バルブ本体、センサーハウジング、電子エンクロージャー、およびアクチュエーターコンポーネント。
技術構成
|
パラメータ |
ユニット |
値(120T) |
値(180T) |
値(260T) |
|
クランプ力 |
kN |
1200 |
1800 |
2600 |
|
タイバー間の距離 (H × V) |
mm |
410 × 410 |
510 × 510 |
610 × 610 |
|
最大。型開きストローク |
mm |
360 |
440 |
530 |
|
ネジ径のオプション |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
|
L/D比 |
L/D |
22:1 / 20:1 |
22:1 / 20:1 |
23:1 / 21:1 |
|
理論上のショット量 |
cm3 |
141 / 192 / 251 |
251 / 318 / 392 |
451 / 546 / 650 |
|
最大。射出圧力 |
バー |
2250 / 1800 / 1400 |
2150 / 1700 / 1380 |
2100 / 1730 / 1450 |
|
背圧範囲- |
バー |
5 - 160 |
5 - 160 |
5 - 180 |
|
戻る-圧力の精度 |
バー |
± 0.5 |
± 0.5 |
± 0.8 |
|
スクリュー回転速度 |
回転数 |
0 - 280 |
0 - 250 |
0 - 220 |
|
位置トランスデューサの解像度 |
mm |
0.01 |
0.01 |
0.01 |
|
バレル加熱ゾーン |
ゾーン |
4 + 1 |
4 + 1 |
5 + 1 |
|
システム圧力 |
MPa |
17.5 |
17.5 |
17.5 |
テストと品質管理
工場受け入れ試験 (FAT) は、出荷前に油圧の動的応答と機械的構造の安定性を検証します。
油圧試験:24 時間の連続運転で、全動作負荷時のバルブ応答と油温を評価します。
背圧-の校正:10 の圧力設定 (10 bar ~ 150 bar) にわたって比例バルブを段階的に校正し、応答の直線性をチェックします。
プラテン平行度チェック:プラテンのアライメントは、レーザー測定器を使用してゼロおよび最大クランプ荷重の下でチェックされました。
熱安定性試験:バレルヒーターを12時間連続運転し、温度調節の安定性が±0.5度以内であることを確認。
ドライサイクル検証:500 サイクルのドライランで位置センサーの一貫性と機械的動作の滑らかさを測定します。
よくある質問
Q: 背圧制御によりショット重量の一貫性がどのように向上するのですか?{0}}
A: 背圧は回復中にスクリューに継続的な抵抗を与えます。この機械的な力により、ネジの先端より先に樹脂が圧縮され、閉じ込められた空気が排出され、材料の密度が標準化されます。一貫した溶融密度により、連続するサイクルにわたって均一な体積充填が得られます。
Q: テクニカル ポリマーに適した背圧範囲はどれですか?{0}}
A: 動作背圧は、汎用樹脂の場合は 5 bar ~ 30 bar、PC、PA66、または PBT などのエンジニアリング ポリマーの場合は 30 bar ~ 100 bar です。背圧を上げると樹脂の混合が改善されますが、熱せん断を制限するにはスクリュー速度とのバランスを取る必要があります。
Q: この機械は、ネジが摩耗することなくガラス{0}}繊維-強化樹脂を加工できますか?
A: はい。安定した背圧により、スクリュー速度を上げる必要がなく、可塑化の安定性が維持されます。研磨コンパウンドの場合、バイメタル バレルとコーティングされたネジが機械的クリアランスを長期的な摩耗から保護します。-
Q: 射出段階から可塑化段階への移行のきっかけは何ですか?
A: 保持段階が終了し、冷却時間が始まると、コントローラーはスクリューの回復を開始します。比例バルブが射出ピストンの後ろでオイルの放出を管理している間にスクリューの回転が開始され、スクリューが計量停止に達するまで目標背圧を維持します。
Q: 閉ループ圧力制御はどのようにしてショート ショットを防止するのでしょうか?{0}}
A: 閉ループ制御は、油圧回路の圧力とスクリューの位置を継続的に追跡します。-樹脂の粘度やバレル温度が変化すると、コントローラーはプログラムされたプロファイルに従ってミリ秒以内にバルブ設定を調整し、充填のばらつきを防ぎます。
人気ラベル: 安定した背圧成形機-、中国の安定した背圧成形機-メーカー、サプライヤー、工場
上一条
無あなたはおそらくそれも好きでしょう




お問い合わせを送る