


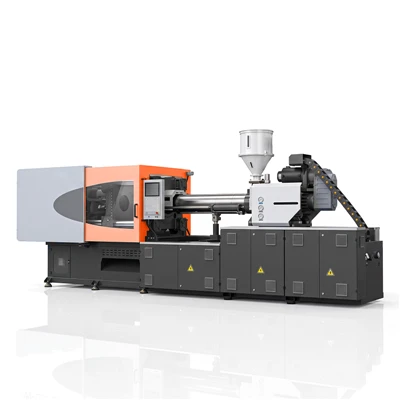
精密溶融制御成形機
寧波 Yalishi(Arlex) Plastic Machinery Co., Ltd. は、中国の精密溶融制御成形機の大手メーカーおよびサプライヤーの 1 つです。中国製の高度な精密メルトコントロール成形機を当社の工場から卸売りしてください。
精密メルト コントロール成形機は、微細成形中の体積計量の変動と熱の不一致を解決し、厳しい公差の生産においてショット重量の変動係数を 0.15% 未満に抑えます。-
射出成形の精度は何によって決まるのでしょうか?
マイクロメートル単位の寸法精度を達成するには、成形サイクルのすべての段階を通じて主要な物理パラメータの同期が必要です。
射出速度:閉ループ比例バルブは、速度プロファイルを±0.1 mm/s 以内に制御して安定したキャビティ充填率を確立し、せん断速度の変動を防ぎ、表面フロー マークを排除します。{2}
射出圧力:マルチステージ圧力トランスデューサは、動的周波数でシステムのライン圧力をサンプリングし、バリの形成、ショット重量のドリフト、内部構造の空隙を防止します。
位置制御:高解像度の光学式リニア エンコーダは、射出ストローク位置を±0.01 mm まで監視し、金型キャビティを過剰に充填することなく均一な溶融充填を保証します。-
温度制御:ソリッドステート リレーを備えたマルチゾーン PID コントローラー-は、バレル温度を ±0.5 度以内に維持し、材料の劣化と粘度の変化を抑制します。-
可塑化安定性:サーボ-駆動のスクリュー回転により、樹脂溶融中に均一なせん断応力が維持され、均一なポリマー溶融物が得られます。
背圧:電気油圧比例背圧制御-により、可塑化中の逆止弁の後ろの樹脂密度が安定します。-これにより、正確な体積ショット量が得られます。
再現性:-リアルタイム フィードバック ループにより機械ストローク、油圧、熱出力が同期され、長期的なプロセスの安定性が維持されます。-
噴射制御システム
閉ループ制御-:-リアルタイム フィードバック ループは、ターゲット パラメータをリニア エンコーダおよび動的圧力センサーの出力と比較し、コマンドを継続的に再計算します。
圧力制御:デジタル多段階レギュレーションにより、充填、保圧、保持の各段階を独立して構成して部品密度を最適化できます。{0}
速度制御:マルチステップ速度プロファイリングにより、迅速なキャビティ充填と低速ゲート充填の間のスムーズな移行が可能になります。
位置制御:アブソリュート リニア トランスデューサは、システムの再起動後にゼロ点ホーミングを必要とせずに、射出、保持、可塑化の段階でスクリューの位置を追跡します。{0}}
多段階注入:カスタマイズ可能な速度と圧力のステップにより、複雑な壁の厚さの変化やさまざまなランナーの形状に対応できます。{0}}
可塑化と溶融物の準備
ネジの回転:ダイレクト ドライブ モーターは正確な RPM 調整を提供し、樹脂せん断の過熱を防ぎながら可塑化トルクを最適化します。
可塑化:特別に計算されたスクリュー形状により、溶融物の均一性が向上し、色の混合時間が短縮されます。
背圧:比例制御により、樹脂回収中に均一なポリマー圧縮と一貫した空気排出が保証されます。
溶融温度:セラミック加熱バンドとマルチゾーン PID アルゴリズムを組み合わせることで、バレルのホットスポットを排除します。{0}
材料の準備:統合されたバレル断熱ジャケットは、熱損失を軽減しながら、敏感なエンジニアリング樹脂を周囲の熱干渉から保護します。
クランピングシステム
有限要素解析によって計算された高-ツイン-トグル クランプ構造により、全トン数でのプラテンのたわみが最小限に抑えられ、金型キャビティ全体に均一な力の分散が保証され、タイトなパーティング ラインの完全性が維持されます。
再現性とプロセスの安定性
統合されたフィードバック制御システム、剛性の高いフレーム アライメント、および高速作動バルブが継続的な精度を制御します。{0} ±0.05 mm以内の一貫したスクリュークッション保持力により、キャビティ凝固中の保持圧力伝達が安定します。統合された作動油温度調整により安定した作動油粘度が維持され、長期にわたる製造サイクル中のプロセスのドリフトを防ぎます。
適切な材料
- ポリカーボネート(PC)
- ポリアミド/ナイロン(PA6/PA66)
- ポリオキシメチレン/アセタール (POM)
- ポリブチレンテレフタレート (PBT)
- ポリメタクリル酸メチル/アクリル(PMMA)
- ポリフェニレンサルファイド (PPS)
- 液晶ポリマー (LCP)
- ポリエーテルエーテルケトン (PEEK)
- 精密グレードのポリプロピレン (PP)
- 精密グレード アクリロニトリル ブタジエン スチレン (ABS)
適切な用途
精密工業部品:厳しい寸法公差を必要とする技術的なギア、ブッシング、ハウジング、および機械的作動コンポーネント。
電気部品:マイクロ コネクタ、リレー ハウジング、端子台、サーキット ブレーカー コンポーネント、センサー エンクロージャ。
光学部品:レンズ アレイ、導光板、光学フレーム、LED リフレクター ハウジング、およびファイバー スプライス トレイ。
医療コンポーネント:シリンジバレル、マイクロ流体チップ、診断カセット、カテーテルハブ、および吸入器ハウジング部品。
自動車精密部品:燃料インジェクター コンポーネント、スロットル ボディ センサー、コントロール ユニット コネクタ、マイクロ アクチュエーター ギア。{0}}
技術構成
|
パラメータ |
ユニット |
値の範囲 |
|
クランプ力 |
kN |
800 - 4,000 |
|
射出重量(PS) |
g |
45 - 680 |
|
ネジ径のオプション |
mm |
22 / 25 / 28 / 32 / 36 / 40 |
|
最大射出圧力 |
バー |
2,100 - 2,800 |
|
最大射出速度 |
mm/s |
160 - 350 |
|
ネジ位置分解能 |
mm |
±0.01 |
|
クッション制御精度 |
mm |
±0.05 |
|
ショット重量再現性 (CV) |
% |
0.15以下 |
|
バレル温度精度 |
程度 |
±0.5 |
|
油圧応答時間 |
MS |
20以下 |
テストと品質管理
3D CMM検査:プラテンの平行度、タイバーの間隔、位置合わせの公差は、最終組み立ての前に三次元測定機を使用して検証されます。{0}
動的圧力トレース:高周波圧力センサーは、連続試験サイクル中の油圧の安定性を監視します。-
熱画像分析:赤外線熱検査により、樹脂可塑化中のすべてのバレル加熱ゾーンに沿った温度分布が確認されます。
レーザーアライメント測定:タイバーのひずみ分布と金型プラテンの平行度は、動的レーザー測定ツールを使用して最大型締力の下で校正されます。{0}}
ショット重量の検証:エンジニアリング樹脂を使用したサンプル成形実行では、ショット重量の変動が目標指標内に収まることを保証するために、統計的プロセス制御検証が行われます。
よくある質問
Q: この機械は、長時間の生産作業中にどのようにしてショット重量を一定に維持するのですか?
A: 閉ループ制御システムは、リニア エンコーダとトランスデューサを介してネジの位置と油圧を継続的に追跡します。-速度プロファイルと転移点をリアルタイムで動的に調整することで樹脂の粘度変動を自動的に補正し、クッションの変動を±0.05 mm以内に保ちます。
Q: この装置で処理できる最小の壁の厚さはどれくらいですか?
A: 樹脂のメルト フロー インデックスとキャビティの形状に応じて、システムは 0.3 mm までの薄肉部品を処理します。{0}}最大 350 mm/s の射出速度と速いバルブ応答時間により、ゲートの凍結が発生する前にキャビティを完全に充填することができます。-
Q: この装置は高温のエンジニアリング ポリマーを処理できますか?{0}
A: はい。オプションの高温セラミック ヒーター バンドと特殊なバイメタル バレルは、最大 420 度の処理温度をサポートし、充填エンジニアリング ポリマーに必要な熱出力と耐摩耗性を提供します。
Q: 位置制御の精度は部品の公差にどのように影響しますか?
A: 位置制御の精度は、速度{0}}から圧力への移行タイミングと最終的なスクリュー クッション サイズを直接決定します。{1} ±0.01 mm のエンコーダ精度により、正確な体積充填点で圧力トリガーを保持することが保証され、応力白化、反り、または寸法収縮の変動が防止されます。
Q: どのような作動油温度制御が統合されていますか?
A: PID ループによって管理される統合熱交換器により、作動油が安定した温度帯内に維持されます。オイルの温度を制御することで粘度の変化を防ぎ、作動中を通じてバルブの応答速度とライン圧力を一定に保ちます。
人気ラベル: 精密溶融制御成形機、中国精密溶融制御成形機メーカー、サプライヤー、工場
次条
精密可塑化成形機あなたはおそらくそれも好きでしょう



お問い合わせを送る