


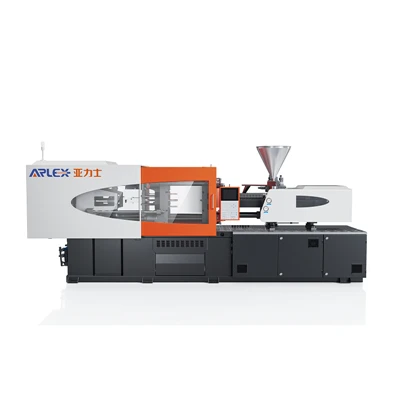
サーボ-油圧式熱可塑性プラスチック射出成形機
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. は、中国におけるサーボ-油圧熱可塑性射出成形機の大手メーカーおよびサプライヤーの 1 つです。中国製の高度なサーボ-油圧熱可塑性射出成形機を当社の工場からお気軽に卸売りしてください。
サーボ-油圧式熱可塑性プラスチック射出成形機は、高トルク サーボ ドライブと動的油圧制御を組み合わせており、標準および人工熱可塑性樹脂全体で可変出力の成形パフォーマンスを実現します。-
サーボ-油圧システム
サーボモーターと油圧アーキテクチャ:永久磁石同期サーボ モーターと内歯車ポンプを組み合わせることで、リアルタイムのサイクル要求に厳密に基づいてオイルの供給を調整し、固定容量型ポンプ構成と比較して消費電力を 30% ~ 70% 削減します。-
-閉ループ制御:ロータリーエンコーダーと圧力トランスデューサーからの継続的なフィードバックにより、モーター速度とシステムトルクが動的に調整され、オイルの乱流を防ぎ、油圧の平衡を維持します。
圧力と速度の制御:比例制御バルブは射出速度、保持圧力、背圧間の動的な切り替えを管理し、最小 40 ms の動的な応答時間を実現します。
応答性と熱安定性:可変出力調整により作動油の温度を 40 度から 50 度の間に維持し、冷却水の必要量を削減し、コンポーネントのシール寿命を延ばします。
クランピングユニット
クランプ力範囲:ダブル-トグル 5- ポイントの機械的リンケージにより、ロック力がプラテン表面全体に分散され、最大トン数のロックアップ時のプラテンのたわみが最小限に抑えられます。
プラテンの構造とタイバーの間隔:{0}}有限要素解析 (FEA) によって最適化されたボックス- タイプの鋳造プラテンは、動的荷重下での構造剛性を提供します。タイバー間のクリアランスは、大型キャビティ金型やマルチスライド金型に対応します。-
タイ-バーの仕様:硬質クロムめっきを施した表面硬化 42CrMo 合金鋼タイバー-は、連続ロック サイクル中の機械的疲労や摩耗に耐性があります。-
金型の高さ調整:電動油圧ギア機構により、メインコントローラーインターフェースを通じて金型の厚さ調整を直接制御します。
クランプの安定性:-高解像度の線形位置センサーは、多段階の開閉軌跡を監視し、-低圧金型保護機能によって補完されます。-
射出ユニット
射出速度と圧力:デュアル並列射出シリンダーは、高圧射出段階中に線形の力の調整を維持し、溶融せん断と材料の劣化を防ぎます。{0}}
ネジ径とL/D比:20:1 の L/D 比を特徴とする窒化合金スクリューは、さまざまなポリマー粘度にわたって溶融物の均質化と一貫した熱分布を保証します。
ショット重量と可塑化能力:高トルクの油圧モーターにより、回復段階でも均一なスクリュー回転が維持され、安定した体積ショットが得られます。{0}
射出ストローク:高精度リニア光学エンコーダは、±0.1 の空間精度以内で可塑化位置と射出位置を追跡します。
制御とプロセスの安定性
射出および保持制御:多段階の射出速度、保持圧力、背圧プロファイルは、リアルタイムのグラフィカル モニタリング インターフェースを介して設定および追跡されます。{{0}{1}{2}
複数段階のプロセス プロファイル:{0}プログラマブル コントローラーは、最大 10- 段階の射出速度、5 段階の保持圧力、5 段階の可塑化背圧設定をサポートします。
温度ゾーン制御:ソリッドステート リレーを利用したマルチゾーン PID 熱制御により、±1 度以内の温度精度でバレル加熱ゾーンを制御します。-
再現性の指標:部品重量の一貫性は、熱平衡下での連続運転全体にわたって 0.3% 以下の変動内に維持されます。
推奨素材
標準および人工熱可塑性ポリマーとの互換性:
- ポリプロピレン(PP)
- ポリエチレン(HDPE/LDPE)
- ポリスチレン(GPPS/HIPS)
- アクリロニトリル・ブタジエン・スチレン(ABS)
- ポリカーボネート(PC)
- ポリアミド(PA6/PA66)
- ポリオキシメチレン (POM)
推奨アプリケーション
消費財:保存容器、家庭用品、キッチン用品、家具付属品。
アプライアンスのコンポーネント:家電製品の筐体、冷蔵庫の引き出し、エアコンのパネルなど。
自動車部品:インテリアトリムパネル、ドアハンドル、ライトハウジング、エンジンベイコンポーネント。
工業用付属品:パイプコネクタ、電気接続箱、ケーブルタイ、およびユーティリティボックス。
包装:硬質容器、キャップ、蓋、保管バケツ。
推奨機種
この構成は、選択された汎用射出成形機全体に適用されます。{0} 90T / 120T / 140T / 158T / 178T / 218T / 278T / 318T / 358T / 408T / 478T / 568T / 658T / 788T / 988T / 1180T / 1380T / 1680T
マシン構成
|
パラメータ |
ユニット |
120T |
218T |
478T |
988T |
1680T |
|
クランプ力 |
kN |
1200 |
2180 |
4780 |
9880 |
16800 |
|
タイバー間距離(H×V) |
mm |
410 × 410 |
530 × 530 |
780 × 780 |
1120 × 1120 |
1480 × 1480 |
|
モールド高さ範囲 (最小~最大) |
mm |
150 - 420 |
190 - 530 |
280 - 760 |
450 - 1100 |
600 - 1400 |
|
オープニングストローク |
mm |
360 |
480 |
720 |
1150 |
1500 |
|
最大。日光 |
mm |
780 |
1010 |
1480 |
2250 |
2900 |
|
エジェクタ力・ストローク |
kN/mm |
38 / 110 |
68 / 150 |
110 / 200 |
260 / 300 |
420 / 400 |
|
ネジ径(標準B) |
mm |
36 |
50 |
75 |
110 |
140 |
|
ねじL/D比 |
L/D |
21.0 |
20.8 |
21.2 |
22.0 |
22.5 |
|
理論注入量 |
cm3 |
183 |
490 |
1650 |
5220 |
10770 |
|
射出重量(PS) |
g |
166 |
446 |
1500 |
4750 |
9800 |
|
射出圧力 |
バー |
1820 |
1780 |
1820 |
1750 |
1680 |
|
噴射率 |
g/s |
105 |
180 |
450 |
920 |
1650 |
|
最大。モーター出力 |
kW |
13.0 |
22.0 |
48.0 |
97.0 |
150.0 |
|
ヒーター電力 |
kW |
7.5 |
12.5 |
24.5 |
48.0 |
78.0 |
|
機械の寸法 (長さ×幅×高さ) |
m |
4.5 × 1.3 × 1.8 |
5.6 × 1.5 × 2.0 |
7.8 × 1.9 × 2.4 |
11.2 × 2.6 × 3.0 |
14.5 × 3.2 × 3.5 |
|
機械重量 |
トン |
3.8 |
6.8 |
18.5 |
45.0 |
88.0 |
品質テストと技術サポート
製造基準と試験:
- マシン プラテンの鋳物には、多軸 CNC 加工の前に熱応力除去焼きなましが施されます。{{1}
- タイバー、プラテン、射出バレルは非破壊超音波検査を受け、内部材料の欠陥を検出します。{0}
- 工場出荷前にすべての機械で連続 48- 時間のドライサイクル テストが実行され、油圧シールの完全性と制御システムの応答が検証されます。
- レーザー アライメント システムは、プラテンの平行度とタイバーの同心度を検証します。{0}
テクニカルサポートサービス:
- 提供された部品の 3D CAD モデルと樹脂粘度パラメーターに基づいて、機械のサイジングとスクリューのプロファイルを評価します。
- -現場での試運転ガイダンス、オペレータのメンテナンス トレーニング、操作手順の設定。
- 包括的な技術文書と標準化された世界中の交換部品の入手可能性。
よくある質問
Q: サーボ油圧システムは、固定容量型油圧機械と比較してどのように消費電力を削減できるのでしょうか?{0}{1}?
A: 固定容量型システムは、ポンプを一定速度で動作させ、冷却段階およびアイドル段階で不要な作動油をリザーバに戻します。サーボ-油圧システムは、リアルタイムの圧力と流量の要件に応じてポンプ速度を動的に調整します。-モーターは冷却サイクル中に完全に停止するため、総消費電力が 30% ~ 70% 削減されます。
Q: さまざまなプラスチック樹脂のネジの選択を決定する要因は何ですか?
A: スクリューの選択は、ポリマーのメルトフローレート、加工温度、色の混合要件、および添加剤の濃度によって異なります。機械構成は、標準の窒化ネジまたはオプションの研磨樹脂用の耐摩耗性バイメタルネジをサポートしています。-
Q: 連続生産運転中の作動油の温度はどのように制御されますか?
A: サーボモーターは動作負荷に合わせて出力を調整するため、作動油内で発生する摩擦熱は最小限に抑えられます。統合されたオイル熱交換器は流体温度を 40 度から 50 度の間に維持し、流体の粘度と内部シールの寿命を保ちます。
Q: ガラス繊維強化樹脂や腐食性樹脂の加工にオプションは利用できますか?{0}}
A: はい。ガラス繊維、難燃剤、または鉱物フィラーを含む樹脂の加工には、バイメタル バレルと高摩耗合金ネジ-を使用できます。
Q: 長期間の生産工程にわたってどのような再現性許容差が維持されますか?
A: 閉ループ リニア トランスデューサは、クランプ位置と射出ストロークを ±0.1 mm の空間精度で追跡し、安定した熱動作条件下でショット重量の変動が 0.3% 以下になります。
人気ラベル: サーボ-油圧熱可塑性プラスチック射出成形機、中国サーボ-油圧熱可塑性プラスチック射出成形機メーカー、サプライヤー、工場
あなたはおそらくそれも好きでしょう



お問い合わせを送る